

Как работает установка для свинчивания и развинчивания резьбовых соединений?
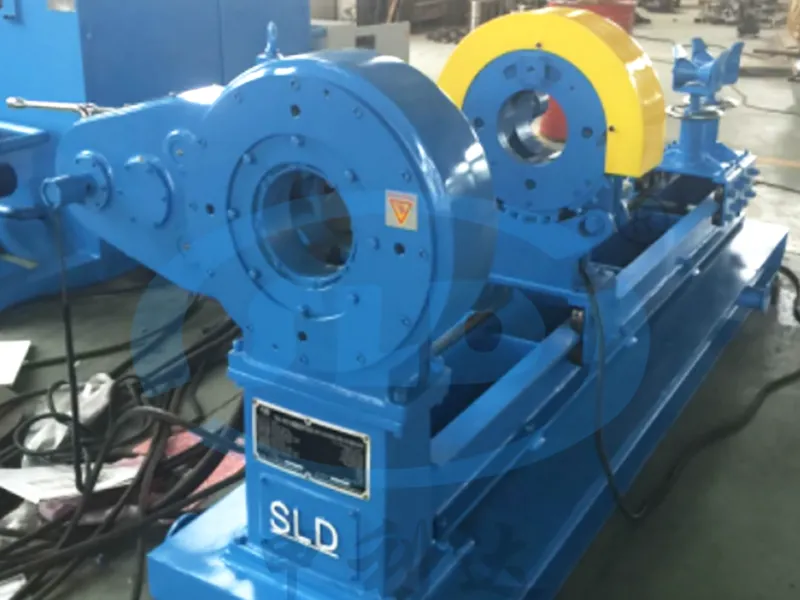
Установка для свинчивания и развинчивания резьбовых соединений, также известная как машина для развинчивания резьбы, — это устройство, используемое для механизированной сборки и разборки резьбовых соединений (таких как бурильные трубы, замковые соединения и инструменты в процессе бурения). Она особенно критична в энергетических отраслях, таких как нефтегазовая. Её основная задача — выполнять «свинчивание» (затяжку) или «развинчивание» (ослабление) соединений за счёт точного контроля крутящего момента и угла поворота.
Чтобы понять принцип работы установки для свинчивания и развинчивания резьбовых соединений, необходимо сначала рассмотреть ее конструктивные компоненты, способ силового привода, систему управления и рабочий процесс.
1. Основная конструкция и компоненты систем
Силовая система
Основой установки для свинчивания и развинчивания резьбовых соединений является ее привод, обычно гидравлический или электрический двигатель, обеспечивающий выходной крутящий момент. Гидравлические системы широко используются в промышленном оборудовании благодаря плавному выходному усилию и высокой управляемости.
Зажимная система
Установка обычно оснащена двумя зажимами: неподвижным зажимом (статическим) и подвижным зажимом. Неподвижный зажим фиксирует один конец инструмента на месте, в то время как подвижный зажим захватывает другой конец и вращает его. Зажимные губки регулируются для работы с инструментами или трубами разного размера. Система вращения
Подвижный зажим закреплен на вращающемся механизме и с помощью гидравлического или электрического привода вращается вперед или назад для выполнения соединения или разъединения.
Система контроля крутящего момента
Датчик в реальном времени контролирует выходной крутящий момент устройства и сравнивает его с заданным значением. Как только предустановленный момент достигнут, система автоматически останавливает вращение, обеспечивая каждый раз точное и стабильное соединение и предотвращая перетяжку или ослабление.
Панель управления
Оператор задает необходимые параметры, такие как целевой крутящий момент, угол поворота и направление вращения, с помощью панели управления или сенсорного экрана. Передовые системы также могут интегрировать сбор и хранение данных для отслеживания качества.
2. Анализ рабочего процесса
Основной принцип работы установки для свинчивания и развинчивания резьбовых соединений можно разделить на следующие этапы:
1. Загрузка и зажим заготовки
Оператор помещает инструмент, который необходимо соединить или отсоединить, в устройство. Неподвижный зажим фиксирует один конец инструмента, а подвижный зажим — другой. Сила зажима обеспечивается гидравлической или пневматической системой, что гарантирует стабильный, без проскальзывания зажим.
2. Установка параметров
Оператор вводит на панели управления целевое значение крутящего момента, направление вращения (по часовой стрелке для свинчивания, против часовой стрелки для развинчивания), максимальный угол поворота и другие параметры. Эти параметры обычно устанавливаются в соответствии со стандартами, предоставленными производителем инструмента, для обеспечения качества соединения и безопасности.
3. Запуск вращения
После включения устройства подвижный зажим, приводимый в действие силовой системой, начинает вращение, ввинчивая (или вывинчивая) резьбу инструмента в ответный компонент. В течение всего этого процесса датчик крутящего момента непрерывно отслеживает его текущее значение.
4. Контроль и остановка по крутящему моменту
При достижении вращением установленного значения крутящего момента система автоматически останавливается. Для операций сборки это означает, что резьбовое соединение затянуто в соответствии с проектным требованием; для операций разборки — что соединение успешно ослаблено. Некоторые системы также ограничивают угол поворота, чтобы предотвратить перетяжку или повреждение при разборке.
5. Регистрация данных (Опционально)
Современные устройства записывают и сохраняют в системе такие данные, как кривая крутящего момента, угол свинчивания и время операции для каждой операции, что обеспечивает контроль качества, формирование отчётов и прослеживаемость.
6. Снятие заготовки
После завершения вращения зажим освобождает инструмент, оператор извлекает его, и устройство готовится к следующему циклу.
3. Основные принципы
1. Контроль крутящего момента является ключевым
Основой установки для свинчивания и развинчивания резьбовых соединений является «точное управление крутящим моментом». Нагнетание давления осуществляется через гидравлическую или электрическую моторную систему, передающую мощность на вращающий механизм, что заставляет подвижный зажим вращать заготовку. Одновременно датчик крутящего момента измеряет момент, прикладываемый к заготовке, в реальном времени и передает данные в систему управления.
Как только достигается заданное значение, система управления немедленно реагирует, останавливая вращение, что обеспечивает надежное соединение без повреждения резьбы. Эта система замкнутого контура управления гарантирует стабильную и воспроизводимую работу от одной операции к другой.
2. Синхронная координация двойных захватов
Неподвижные и подвижные зажимы должны работать в идеальной синхронизации, чтобы предотвратить смещение, проскальзывание или перекос во время вращения заготовки. Зажимы обычно имеют закаленные насечки или резиновое защитное покрытие для обеспечения зажимного усилия и предотвращения царапин на поверхности инструмента.
3. Совместное гидравлическое и электронное управление
Гидравлическая система обеспечивает высокий выходной крутящий момент, в то время как электронная система управления позволяет точно контролировать такие параметры, как крутящий момент, время и угол. Работая вместе, установка для свинчивания и развинчивания резьбовых соединений сочетает мощные физические возможности с высокоинтеллектуальным опытом эксплуатации.
4. Распространенные режимы управления
Ручной режим: Оператор в реальном времени управляет запуском, остановкой и процессом зажима. Этот режим подходит для обучения или мелкосерийных операций. Полуавтоматический режим: Зажим выполняется вручную, в то время как вращение и остановка автоматически управляются системой на основе крутящего момента.
Автоматический режим: от зажима до вращения и регистрации данных система выполняет все операции, обеспечивая высокую эффективность и минимальную погрешность, что делает ее пригодной для массового производства и операций с высокими стандартами.
5. Важность в практическом применении
В нефтегазовой отрасли скважинный инструмент часто подвергается воздействию крутящих моментов, превышающих тысячи ньютон-метров, а также экстремальных температур и давлений. Ненадежные соединения или чрезмерное затягивание могут привести к повреждению резьбы, поломке инструмента или даже к сбою скважинных операций. Поэтому использование установки для свинчивания и развинчивания резьбовых соединений для выполнения этих соединений является ключевым компонентом обеспечения безопасности и эффективности скважинных операций.
Кроме того, с возрастающей сложностью и стандартизацией инструмента ручные операции уже не могут удовлетворить строгим требованиям современной промышленности, что делает использование установок для свинчивания и развинчивания резьбовых соединений все более распространенным и важным.
Итог
Принцип работы установки для свинчивания и развинчивания резьбовых соединений основан на трех ключевых элементах: жесткой опоре зажимной системы, мощном выходном усилии приводной системы и точной обратной связи системы контроля крутящего момента. Посредством синхронного управления и замкнутого регулирования она обеспечивает надежную сборку и эффективную разборку резьбовых соединений инструмента. Данный тип оборудования не только повышает эффективность свинчивания, но и значительно снижает риск человеческой ошибки, что делает его незаменимым компонентом в тяжелых отраслях промышленности, таких как нефтегазовая и энергетическая. С развитием технологий установки для свинчивания и развинчивания также эволюционируют в сторону интеллектуализации, автоматизации и процессов, управляемых данными, принося отрасли большую безопасность и экономическую выгоду.
Другие статьи
Как правильно запустить установку для свинчивания и развинчивания резьбовых соединений?
Правильный пуск установки свинчивания и развинчивания необходим для её безопасной и стабильной работы и повышения эффективности…
Читать статью
Зачем нужна установка для свинчивания и развинчивания резьбовых соединений?
Во внутрискважинных работах в нефтегазовой, геотермальной и других энергетических отраслях многие инструменты и компоненты собираются с помощью резьбовых соединений…
Читать статью
Что такое установка для свинчивания и развинчивания резьбовых соединений? Применение, компоненты и выбор
Узнайте, как установка свинчивает и развинчивает резьбовые соединения нефтепромыслового оборудования. Сравните оборудование Shenlida, системы контроля крутящего момента и требования к выбору.
Читать статью
