

Как откалибровать установку для свинчивания и развинчивания резьбовых соединений?
Установка для свинчивания и развинчивания резьбовых соединений (свинчивающий узел или моментный узел) является ключевым компонентом многих промышленных производственных установок, особенно в производстве кабелей, обработке проволоки и автомобильной сборке. Она обеспечивает точный выходной крутящий момент для операций свинчивания или контроля момента, гарантируя качество продукции и надежность сборки. С развитием промышленной автоматизации производительность установки для свинчивания и развинчивания напрямую связана со стабильностью работы оборудования и точностью обработки.
Однако, по мере старения оборудования или необходимости корректировки технологических процессов, производительность установки для свинчивания и развинчивания резьбовых соединений может отклоняться, что приводит к неточному контролю крутящего момента и снижению качества продукции. Поэтому регулярная калибровка установки для свинчивания и развинчивания имеет решающее значение. В данной статье подробно описан процесс калибровки установки для свинчивания и развинчивания и ключевые технические моменты, чтобы помочь операторам и инженерам по обслуживанию освоить научные и эффективные методы калибровки.
Важность калибровки установки для свинчивания и развинчивания резьбовых соединений
Обеспечение точности крутящего момента
Основная функция установки для свинчивания и развинчивания резьбовых соединений — создание точного крутящего момента. Калибровка устраняет или компенсирует погрешности, вызванные такими факторами, как механический износ, дрейф датчиков и электрические помехи, обеспечивая соответствие выходного крутящего момента заданным требованиям.
Повышение качества продукции
Точный контроль крутящего момента необходим для обеспечения качества резьбовых соединений, предотвращения чрезмерной или недостаточной затяжки, что может привести к отказу изделия или угрозам безопасности. Продление срока службы оборудования
Калибровка позволяет своевременно выявлять аномалии, предотвращая повреждение оборудования от перегрузки или неисправности, а также снижая частоту и стоимость технического обслуживания.
Соответствие требованиям системы менеджмента качества
Многие производители обязаны соответствовать стандартам сертификации качества, таким как ISO и TS. Регулярная калибровка установок для свинчивания и развинчивания резьбовых соединений является ключевым компонентом проверок на соответствие.
Подготовка к калибровке
1. Понимание технических характеристик оборудования и стандартов калибровки
Во-первых, внимательно изучите техническое руководство на установку для свинчивания и развинчивания резьбовых соединений и руководство по калибровке производителя, чтобы уточнить спецификации калибровки, допуски, периодичность и методы калибровки. Спецификации калибровки могут различаться для разных моделей установок и областей применения.
2. Подготовка инструментов и оборудования для калибровки
Для калибровки, как правило, требуются высокоточный калибратор крутящего момента, динамометрический ключ, оборудование для сбора сигналов и программное обеспечение для анализа данных. Убедитесь, что все приборы находятся в действующей калибровке, чтобы предотвратить влияние погрешностей инструмента на результаты.
3. Подготовка условий эксплуатации
Среда для калибровки должна быть чистой, без вибраций и поддерживать умеренную температуру и влажность, чтобы предотвратить влияние внешних факторов на данные испытаний. Убедитесь, что оборудование отключено от питания и поблизости нет источников сильных электромагнитных помех. 4. Подготовка персонала
Назначить для проведения калибровочных работ техников, обладающих профессиональными знаниями и опытом эксплуатации, чтобы обеспечить правильную работу и точность данных.
Этапы калибровки установки для свинчивания и развинчивания резьбовых соединений
1. Первоначальный осмотр и очистка оборудования
Отключите питание и управляющие сигналы установки для свинчивания и развинчивания резьбовых соединений и убедитесь, что оборудование находится в безопасном состоянии.
Проверьте механические компоненты установки для свинчивания и развинчивания на наличие явного износа, ослабления или повреждений. Очистите пыль и смазку с ключевых зон, таких как подшипники и шестерни, чтобы обеспечить плавную механическую передачу.
2. Подключение калибровочных приборов
Установите высокоточный датчик крутящего момента на выходе установки для свинчивания и развинчивания резьбовых соединений или в назначенной контрольной точке, обеспечив надежное соединение.
Подключите оборудование для сбора данных, установите частоту дискретизации и параметры, подготовьтесь к записи сигналов крутящего момента.
3. Установка процедуры калибровки
В соответствии с руководством по эксплуатации оборудования установите стандартные рабочие параметры для установки для свинчивания и развинчивания резьбовых соединений, такие как скорость, нагрузочный крутящий момент и время работы.
Настройте программное обеспечение для калибровки и установите контрольные точки калибровки на основе стандартной кривой или исторических данных.
4. Проведение первоначального теста выходного крутящего момента
Запустите установку для свинчивания и развинчивания резьбовых соединений и плавно увеличивайте нагрузочный момент от нуля до максимального рабочего момента, собирая данные в нескольких точках. Зафиксируйте показания датчика момента и значение момента, отображаемое системой управления установки для свинчивания и развинчивания, и сравните разницу.
5. Анализ данных и расчет погрешности
Используйте программное обеспечение для обработки данных, чтобы сравнить выходной сигнал крутящего момента со стандартным значением и рассчитать процент ошибки для каждой контрольной точки.
Подтвердите, что все точки данных находятся в пределах допустимого диапазона погрешности.
6. Регулировка и компенсация
Если погрешность выходит за допустимый диапазон, отрегулируйте нулевую точку датчика, коэффициент усиления или параметры программной компенсации, исходя из конструктивных особенностей установки для свинчивания и развинчивания резьбовых соединений.
Выполните тонкую настройку механических компонентов, такую как регулировка натяжения, проверка условий смазки и корректировка зазоров в передаточном механизме.
7. Повторная проверка и подтверждение
После завершения регулировок снова проведите испытание на выходной крутящий момент, чтобы убедиться, что погрешность эффективно устранена.
Повторите тест несколько раз, чтобы убедиться, что данные стабильны и соответствуют стандарту.
8. Выполнить калибровку и сформировать отчет
Сохраните все данные испытаний и сформируйте отчет о калибровке, включающий дату калибровки, модель прибора, результаты испытаний, процесс регулировки и выводы.
При необходимости введите результаты калибровки в систему управления оборудованием для автоматической компенсации.
Ключевые технические моменты при калибровке
1. Выбор и установка датчика крутящего момента
Точность датчика крутящего момента напрямую влияет на результаты калибровки. Выбирайте датчик, соответствующий указанному классу точности (обычно 0.1 или выше), и избегайте осевого смещения и влияния изгибающего момента при установке, чтобы обеспечить точность данных измерений.
2. Равномерность нагрузки
Во время калибровки прикладываемая нагрузка должна быть равномерной и стабильной, чтобы избежать резких изменений и вибрации, которые могут повлиять на испытания. Используйте специальное нагрузочное устройство или стандартный динамометрический ключ для приложения усилия.
3. Влияние температуры и окружающей среды
Работа датчика крутящего момента и установки для свинчивания и развинчивания резьбовых соединений чувствительна к температуре. Среда калибровки должна быть максимально стабильной, при необходимости следует выполнять температурную компенсацию.
4. Сбор и обработка данных
Частота дискретизации должна быть достаточно высокой для фиксации детальных колебаний крутящего момента. При обработке данных используйте алгоритм фильтрации для исключения выбросов и обеспечения точных результатов анализа.
Распространенные проблемы и решения
1. Превышение допустимой погрешности результатов калибровки
Возможные причины: неправильная установка датчика, сильный износ механических компонентов или некорректные настройки параметров программного обеспечения.
Решение: повторно проверьте установку датчика, выполните механическое обслуживание и проверьте программные настройки.
2. Нестабильный выходной крутящий момент
Возможные причины: неисправность приводного двигателя, ослабление приводного ремня, недостаточная смазка.
Решение: Отремонтировать двигатель, отрегулировать натяжение ремня и добавить смазку.
3. Помехи сигнала или аномальные данные
Возможные причины: электромагнитные помехи, плохой контакт в проводке датчика.
Решение: усилить экранирующие меры, проверить соединения кабелей и использовать фильтры.
4. Неправильный график калибровки
Рекомендуется установить разумный график калибровки, основанный на частоте использования оборудования, условиях нагрузки и производственных требованиях, чтобы избежать ухудшения производительности из-за недостаточной калибровки.
Другие статьи
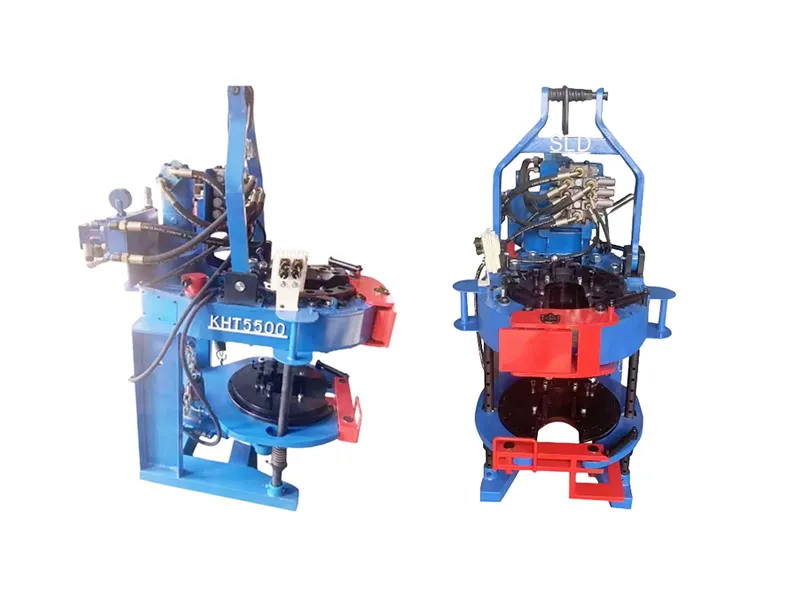
Зачем нужна установка для свинчивания и развинчивания резьбовых соединений?
Во внутрискважинных работах в нефтегазовой, геотермальной и других энергетических отраслях многие инструменты и компоненты собираются с помощью резьбовых соединений…
Читать статью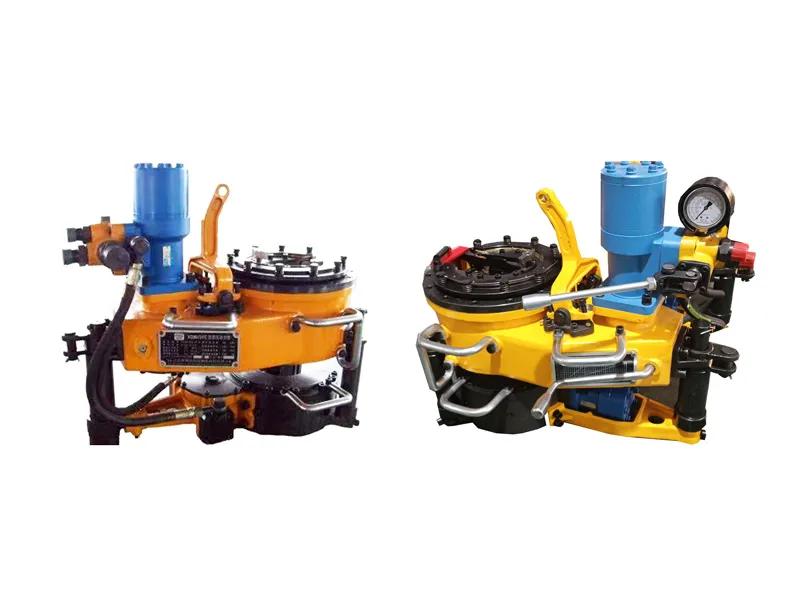
Как работает установка для свинчивания и развинчивания резьбовых соединений?
Установка свинчивания и развинчивания механизирует сборку и разборку резьбовых соединений, в том числе бурильных труб, соединительных элементов и инструмента, используемого при бурении…
Читать статью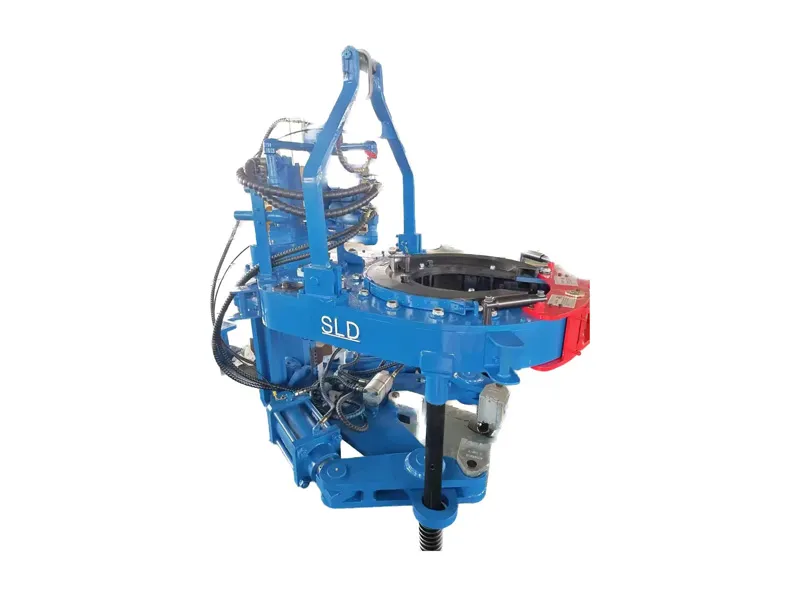
Что такое установка для свинчивания и развинчивания резьбовых соединений? Применение, компоненты и выбор
Узнайте, как установка свинчивает и развинчивает резьбовые соединения нефтепромыслового оборудования. Сравните оборудование Shenlida, системы контроля крутящего момента и требования к выбору.
Читать статью
